

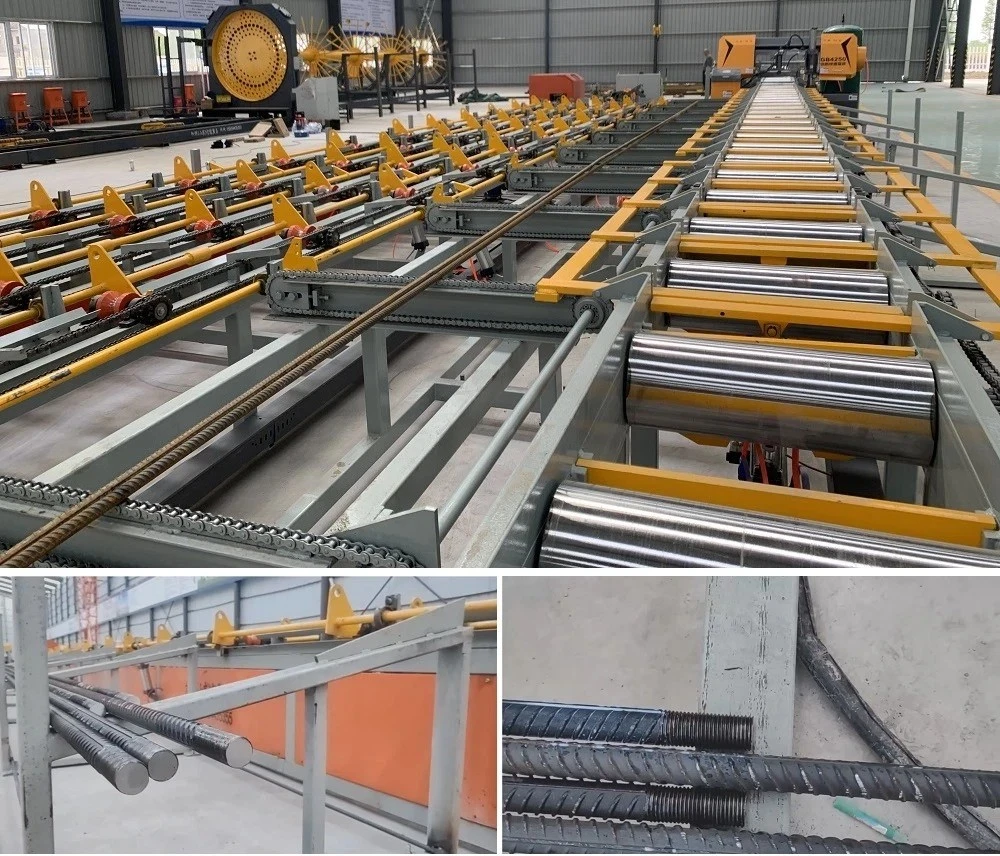
Itulini produksi penggergajian, penguliran, dan penggilinganadalah peralatan pemrosesan batangan otomatis yang mengintegrasikan-penggergajian batang baja dengan panjang tetap, penguliran ujung, dan penggilingan duri. Melalui hubungan mekanis dan koordinasi sistem kontrol numerik, ia mencapai pemrosesan terintegrasi dari batang baja mentah hingga bagian penghubung yang sudah jadi. Fitur intinya meliputi integrasi proses dan otomatisasi operasional, dengan akurasi-panjang tetap sebesar ±2 mm. Hal ini berlaku secara luas untuk persyaratan sambungan mekanis batang baja di berbagai bidang seperti konstruksi dan infrastruktur.
Struktur Inti
Lini produksi standar terdiri dari tiga modul utama: pemrosesan bahan mentah, pelaksanaan pemrosesan, dan pengangkutan produk jadi. Ciri-ciri komponen utama tersebut adalah sebagai berikut:
- Sistem pasokan bahan baku:Ini mencakup-rak penyimpanan tonase besar dan track roller pengangkut berbentuk V-tahan aus-. Rak penyimpanan dapat ditumpuk dalam satu siklus pengumpanan (bahan dapat disiapkan sebelum siklus sebelumnya berakhir). Rol pengangkut terbuat dari-bahan tahan aus untuk mengurangi kebisingan. Kecepatan pengangkutan bisa mencapai 90 m/menit, menghindari penanganan bahan baku sekunder.
- Unit pemrosesan inti
Unit utama penggergajian:Alat ini mengadopsi penjepit hidraulik dan pengumpanan yang diatur dengan kecepatan stepless-dan dilengkapi dengan sistem pendingin untuk mengurangi keausan mata gergaji.
Mekanisme penguliran:Berpusat pada mesin threading berusuk, mesin ini menghasilkan pengumpanan dan threading otomatis melalui penjepitan pneumatik, dengan efisiensi pemrosesan 40–50 detik per potong.
Perangkat penggilingan:Mesin penggiling otomatis digunakan. Kepala gerinda digerakkan oleh motor bergerak untuk menghilangkan gerinda di bagian belakang proses penguliran, yang masing-masing membutuhkan waktu 20–30 detik.
Unit pos (tipe yang disempurnakan):Penggerak-silinder ganda digunakan untuk mencapai arah dingin pada ujung batang baja. Langkah silinder oli adalah 150 mm, dan tekanan kerja adalah 30 MPa, memastikan bagian pos yang seragam dan terbentuk sepenuhnya.
- Sistem kontrol:Berdasarkan PLC dan pengontrol servo, dilengkapi dengan layar operasi sentuh dan mendukung parameter panjang preset dan jumlah pemrosesan.
Keunggulan Kinerja Inti
Efisiensi tinggi dan pengurangan biaya:Satu lini produksi menggantikan tiga mesin mandiri dan tiga operator, sehingga mengurangi biaya tenaga kerja hingga lebih dari 60%. Proses penggergajian, penguliran, dan penggilingan yang terintegrasi memperpendek siklus pemrosesan menjadi-sepertiga proses tradisional, dan pemrosesan satu batang baja Φ28 mm hanya membutuhkan waktu 3 menit.
Presisi stabil:Dengan pemosisian sekrup utama yang digerakkan servo dan pengukuran encoder, kesalahan panjang tetap dikontrol dalam ±2 mm, dan integritas profil ulir mencapai 99%, memecahkan masalah inkonsistensi dimensi dan kualitas ulir yang tidak stabil dalam pemrosesan manual.
Aman dan andal:Saluran pemrosesan tertutup, dikombinasikan dengan perlindungan keselamatan inframerah, mencegah percikan penggergajian dan cedera mekanis. Sistem kelistrikan menggunakan desain kabel tahan air untuk mengurangi risiko kebocoran listrik di lokasi konstruksi.