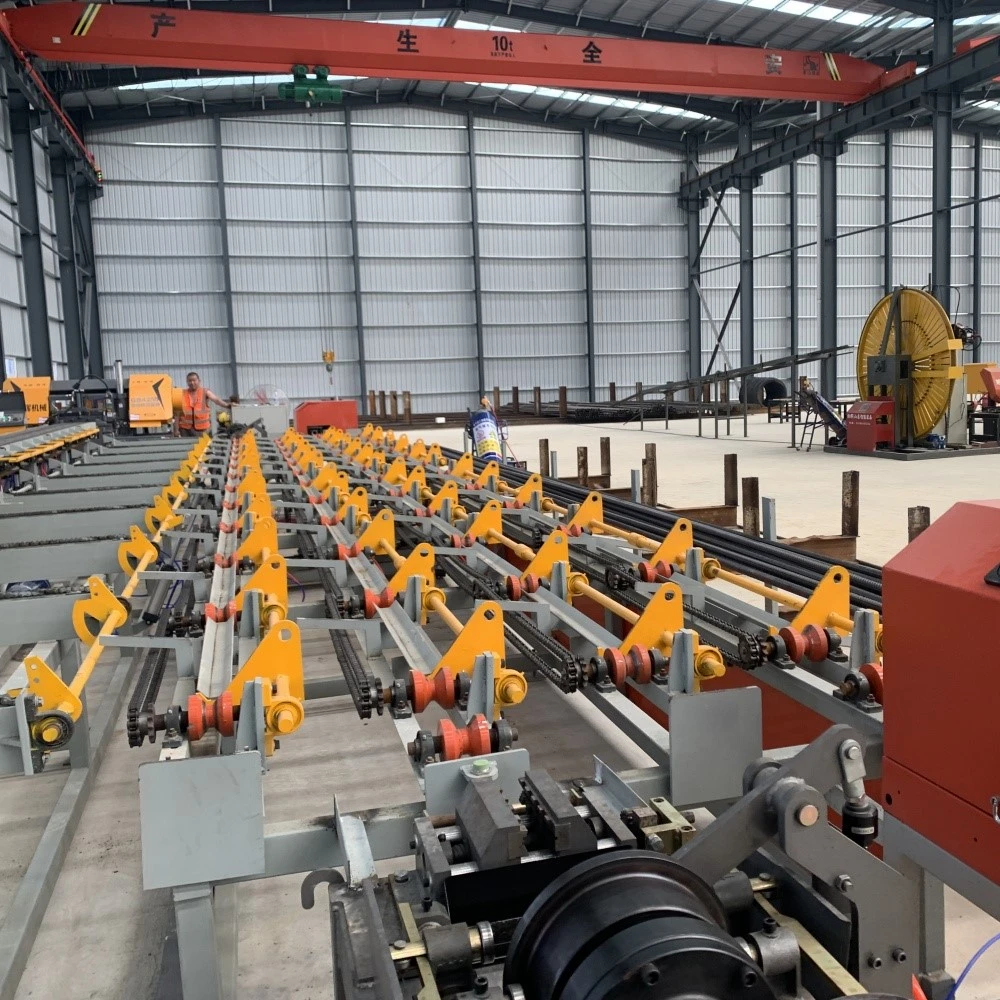
Esensi Peralatan: "Pusat Pembentuk Terintegrasi" untuk Pemrosesan Batang Baja
Itulini produksi penggergajian, penguliran, dan penggilingan(juga dikenal sebagai lini produksi penguliran batang baja atau peralatan pemrosesan batang baja terintegrasi) adalah sistem yang sepenuhnya otomatis yang mengintegrasikan-penggergajian dengan panjang tetap, penguliran benang, penggilingan ujung, dan pengumpulan produk jadi. Fungsi intinya adalah memproses batang baja lurus menjadi komponen terstandarisasi dengan ulir presisi melalui pengoperasian berbagai proses yang terkoordinasi, mengatasi permasalahan presisi rendah, efisiensi buruk, dan prosedur terfragmentasi dalam pemrosesan manual tradisional. Rentang pemrosesan mencakup batang baja konstruksi umum seperti HRB400 dan HRB500 dengan diameter dari 12mm hingga 50mm. Akurasi ulir dapat mencapai tingkat 6H, sesuai dengan standar GB/T 1499.3-2010.
Inti Teknis: Pengoperasian Terintegrasi Lima Sistem Terkoordinasi
Lini produksi penggergajian, penguliran, dan penggilingan beroperasi melalui proses{0}}loop tertutup yaitu "pengumpanan – penggergajian – penguliran – penggilingan – pengosongan". Pengoperasiannya bergantung pada koordinasi yang tepat dari lima sistem utama: mekanik, listrik, hidrolik, penginderaan, dan kontrol. Prinsip teknisnya dapat dipecah menjadi beberapa tahapan utama berikut:
- Sistem Konstruksi Inti
Lini produksi modern terdiri dari enam modul fungsional, dengan kesalahan koneksi dikontrol dalam ±0,5 mm.
Sistem Pengumpanan dan Penyampaian: Comprising an active feeding roller driven by a servo motor and a guide frame, equipped with a high-precision encoder (resolution 0.01mm), it delivers steel bars precisely according to preset lengths (500–12000mm). For extra-long steel bars (>12m), track roller pendukung tambahan diperlukan untuk mencegah defleksi dan deformasi.
Sistem Penggergajian Presisi: Menggunakan penjepit hidrolik dan pemotongan mata gergaji paduan. Kecepatan mata gergaji dapat disesuaikan melalui sistem konversi frekuensi (500–1500 rpm), disesuaikan dengan diameter batang (misalnya, φ25 pada 80mm/mnt, φ40 pada 50mm/mnt). Kesalahan vertikalitas pemotongan kurang dari atau sama dengan 0,3 mm/m.
Sistem Penguliran: Termasuk mekanisme pengumpanan otomatis, spindel ulir, dan keran yang dapat diganti. Spesifikasi tap (misalnya M16, M20) dipilih secara otomatis berdasarkan diameter batang. Kecepatan threading mencapai 200–400 rpm, dengan kepenuhan profil thread lebih besar dari atau sama dengan 95%.
Sistem Penggilingan Akhir: Terdiri dari kepala roda gerinda dan mekanisme pemosisian. Ia melakukan penggilingan 360 derajat pada gerinda dan flash di ujung batang baja setelah threading. Akurasi penggilingan dapat disesuaikan (kekasaran permukaan Ra Kurang dari atau sama dengan 1,6μm), memastikan kesesuaian yang rapat saat batang disambungkan.
Sistem Kontrol Cerdas: Berdasarkan PLC dengan antarmuka layar sentuh, mampu menyimpan lebih dari 500 parameter pemrosesan (diameter batang, panjang, spesifikasi ulir, dll.). Ini mendukung integrasi data dengan sistem BIM dan MES, memungkinkan penetapan tugas otomatis dan pemantauan-waktu nyata.
Sistem Pengumpulan Produk Jadi: Menggunakan rak miring untuk perosotan alami dan pengumpulan produk jadi.
- Prinsip Kerja dan Alur Proses
Urutan pemrosesan mengikuti logika "pemosisian tepat – pemrosesan bertahap – deteksi-waktu nyata", dengan setiap langkah didukung oleh masukan sensor:
Parameter Masukan dan Pengumpanan: Operator memasukkan parameter seperti diameter batang (misalnya, φ32), panjang (misalnya, 3000mm), dan spesifikasi ulir (misalnya, M28×3) melalui layar sentuh. Sistem pengumpanan mengantarkan batang ke dalam garis, sementara bingkai pemandu mengoreksi kelurusan (kesalahan kurang dari atau sama dengan 0,3 mm/m).
Memperbaiki-Panjang Penggergajian: Pada panjang yang ditentukan, penjepit hidrolik (kekuatan penjepit Lebih besar dari atau sama dengan 50MPa) mengamankan batang, dan mata gergaji paduan memotong pada kecepatan yang diprogram. Sistem semprotan menerapkan cairan pendingin selama pemotongan untuk mengurangi suhu pisau dan pembentukan debu.
Penguliran Otomatis: Bagian yang dipotong dipindahkan ke stasiun penguliran. Pin pemosisian mengamankan ujung palang. Spindel penguliran menggerakkan keran, sementara sensor memantau torsi secara real-time. Untuk baja yang lebih keras (misalnya HRB500E), kecepatan pengumpanan disesuaikan secara otomatis.
Akhiri Penggilingan: Setelah threading, bagian batang memasuki stasiun penggilingan. Kepala gerinda beroperasi pada tekanan preset (0,2–0,5MPa) selama 3–8 detik. Sensor fotolistrik kemudian memeriksa kelancaran.
Prinsip Inti untuk Pengoperasian yang Aman
Pra-Persiapan Pekerjaan: Keep a 1.5m debris-free area around the equipment. Grounding resistance should not exceed 4Ω. Check saw blade wear (replace if >2mm) dan level cairan pendingin (harus berada di atas garis minimum).
Larangan Operasional: Jangan memproses batang baja di luar kisaran diameter terukur. Jangan menjalankan mesin tanpa penutup pelindung. Jangan menyentuh panel listrik dengan tangan basah. Personel non-operasi harus tetap berada di luar jangkauan.
Kondisi Khusus: Saat memproses batang HRB500E, kurangi kecepatan threading sebesar 15%. Di lingkungan dingin, panaskan sistem hidrolik selama 10 menit untuk mencegah kemacetan.
Tanggap darurat: Jika terjadi kemacetan, tekan tombol berhenti darurat, matikan aliran listrik, lalu bersihkan material. Jika mata gergaji patah, segera hentikan dan gantilah hanya setelah putaran penuh berhenti.
Poin-Poin Penting Manajemen Pemeliharaan
Inspeksi Harian: Periksa keausan feeding roller, tekanan oli hidrolik, konsentrasi cairan pendingin, dan bersihkan pengarsipan di tempat penggergajian.
Perawatan Reguler: Pelumasan mingguan rantai transmisi dan kalibrasi encoder. Penggantian filter oli hidrolik setiap bulan dan pemeriksaan keran. Penggantian cairan pendingin setiap tiga bulan dan pemeriksaan runout mata gergaji.
Manajemen Kehidupan Pelayanan: Memelihara buku besar untuk bahan habis pakai (bilah gergaji ~5.000 potongan; keran ~3.000 benang). Persediaan cadangan terlebih dahulu untuk mencegah downtime.
Pencatatan: Mendokumentasikan produksi harian, tingkat kerusakan, penyebab kesalahan, dan data lainnya untuk membuat arsip siklus hidup lengkap untuk pemeliharaan dan pengoptimalan.