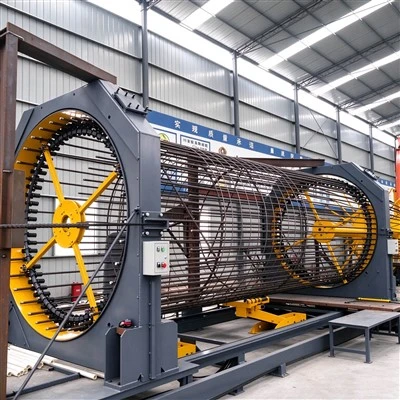
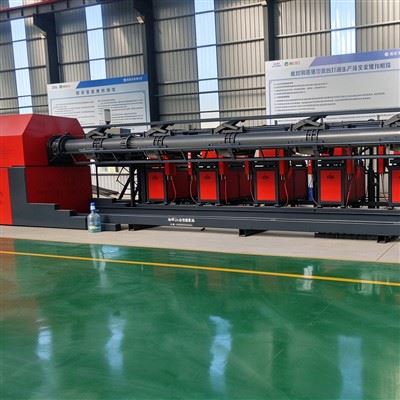
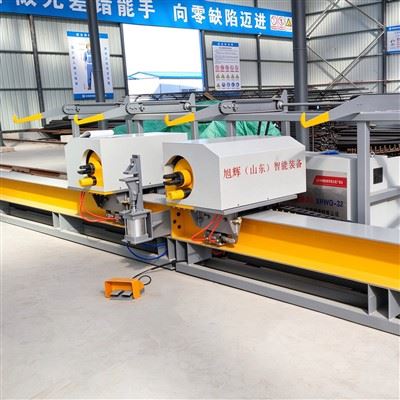
Mesin las rolling sangkar bajamengadopsi proses pembentukan sinkron dual-disc. Batang utama dipasang di lubang posisi cakram tetap dan cakram bergerak serta dijepit dan dipasang. Batang spiral terus menerus diumpankan oleh bingkai tata letak. Ujungnya sudah dilas ke batang utama. Selama pengoperasian, cakram yang berputar menggerakkan batang spiral untuk berputar mengelilingi batang utama, dan cakram yang bergerak bergerak secara serempak dan seragam di sepanjang rel pemandu. Mekanisme pengelasan titik resistensi menerapkan tekanan dan melelehkan pada persimpangan batang utama dan batang spiral secara real time, menyelesaikan pembentukan sangkar baja spiral sekaligus.
Metode pengelasan utama meliputi pengelasan titik resistansi dan pengelasan pelindung gas. Pengelasan titik resistansi menghasilkan panas melalui resistansi antara permukaan batang baja di bawah tekanan elektroda, dan meleleh serta mengelas di bawah tekanan. Parameternya stabil dan kecepatan pembentukannya cepat, sehingga cocok untuk produksi pemrosesan batch gulungan batang spiral cakram konvensional. Pengelasan pelindung gas menggunakan pengelasan pelindung gas karbon dioksida, dengan penetrasi las yang lebih dalam dan kekuatan sambungan yang lebih tinggi. Ini lebih cocok untuk proyek seperti tiang pancang jalan dan saluran air serta tiang pancang jembatan dengan persyaratan ketat untuk kekuatan las; namun, kecepatan pengelasannya lebih lambat daripada pengelasan titik resistansi dan bahan habis pakai serta persyaratan pengoperasiannya lebih tinggi.
Dibandingkan dengan proses pengikatan manual bangku tradisional, metode pembentukan mekanis meluruskan batang utama, mengatur batang spiral secara merata, dan menghasilkan kebulatan akhir yang lebih baik, sehingga mengurangi kemungkinan kehilangan kebulatan dan deformasi selama pengangkutan dan penurunan. Selain itu, ini berbeda dengan peralatan penggulungan sederhana: model sederhana hanya menyelesaikan penggulungan batang spiral dan tidak memiliki proses pengelasan sinkron. Pengelasan selanjutnya perlu dilakukan secara manual, dan kualitas pembentukan serta kontinuitas produksi tidak sebaik mesin terintegrasi pengelasan bergulir. Proses ini dapat diterapkan secara luas pada produksi peralatan sangkar baja prefabrikasi untuk bangunan, tiang pancang yang dicor di tempat, bendungan, tiang penyangga pondasi dalam, tiang pancang prefabrikasi untuk pelabuhan, lepas pantai, dan tiang pancang berdiameter besar, yang memenuhi standar produksi persyaratan rangka baja teknik.